新能源汽车电驱壳体精加工技术探讨 协作共生的销售新局面
引言
随着新能源汽车产业的高速发展,电驱系统作为核心动力总成,其性能直接决定着整车的动力性、经济性与可靠性。电驱壳体作为承载电机、减速器与电控单元的关键结构件,其加工精度和表面质量对整个电驱系统的密封性、NVH表现与使用寿命产生深远影响。与此新能源汽车电附件销售市场正迎来结构性机遇——电驱壳体作为电附件产业链中的高价值品类,其精加工技术水平不仅关乎制造端的能力跃迁,更深刻影响着销售端的竞争力构建。本文将围绕电驱壳体精加工的技术要点展开探讨,并分析精加工能力如何赋能电附件销售业务,为行业从业者提供参考。
一、电驱壳体的结构特征与工艺要求
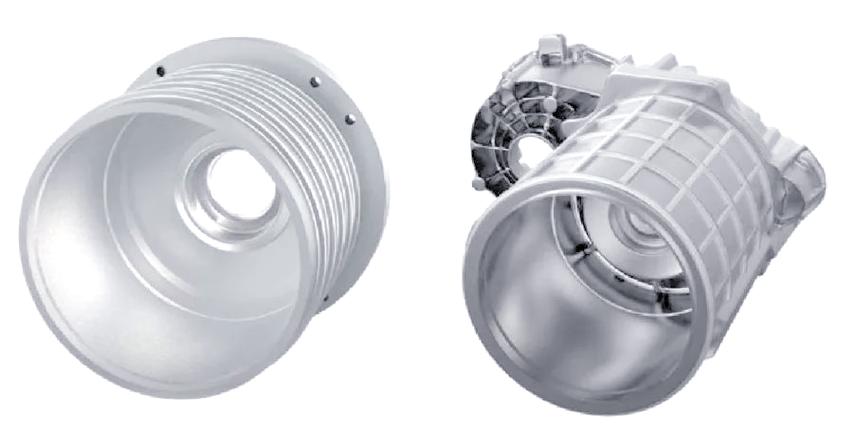
新能源汽车电驱壳体通常采用铝合金压铸成型,具有壁薄、腔深、结构复杂等特点,集成了电机安装腔、减速器腔体、冷却水道及多路安装接口。其关键加工部位包括轴承座孔、电机止口、端面结合面、螺栓孔系及冷却水道密封面等。
从精度要求来看,轴承座孔的尺寸公差通常需控制在IT6~IT7级,圆度与圆柱度不超过0.01mm,止口配合面的跳动量需控制在0.02mm以内,端面平面度要求达到0.01~0.015mm。壳体结合面粗糙度一般要求Ra1.6以下,密封槽面甚至需要达到Ra0.8。这些严苛的精度指标对加工设备、刀具方案与工艺路线均提出了极高要求。
二、精加工关键工艺环节分析
2.1 定位基准与装夹方案
电驱壳体加工的首要难题在于定位基准的选择。由于压铸件存在拔模斜度、分型面飞边及变形等问题,粗基准的选择直接决定了后续加工的余量分配精度。实践中通常采用“一面两孔”定位方式,以主轴承座孔和端面为基准建立加工坐标系。对于薄壁壳体,需采用多点浮动支撑与液压夹具配合,通过有限元分析优化夹紧力分布,将装夹变形控制在5μm以内。
2.2 孔系加工策略
轴承座孔是电驱壳体加工中精度要求最高的部位。加工策略通常遵循“钻—扩—半精镗—精镗—铰(或珩磨)”的工艺路线。精镗工序建议采用内冷式精密镗刀配合可调刀补系统,配合三坐标在线检测实现闭环补偿。对于同轴度要求高的前后轴承孔,应采用一次装夹、单工序完成加工的方式,避免二次装夹带来的定位误差累积。值得关注的是,部分高端车型的电驱壳体已引入珩磨工艺处理轴承孔,将 surface 粗糙度控制在Ra0.4以内,有效降低轴承运行噪声。
2.3 薄壁变形控制
电驱壳体壁厚普遍在3~5mm之间,加工过程中的切削力与残余应力极易引发变形。控制策略包括:合理划分粗精加工工序,粗加工后安排自然时效或振动时效释放应力;采用高速切削降低切削力;优化走刀路径,避免刀具在薄壁区域长时间停留;加工完成后通过三坐标测量仪进行全尺寸检测,对超差部位实施微量修整。
2.4 冷却水道密封面加工
冷却水道密封面既是功能面又是密封面,其平面度与粗糙度直接影响冷却系统的密封可靠性。该部位加工宜采用细刃密齿面铣刀,配合高转速小切深的切削参数,将表面粗糙度控制在Ra1.6以内,平面度控制在0.02mm/100mm以内。加工后需进行气密性检测,确保水道在0.2MPa压力下无明显泄漏。
三、加工设备与刀具方案选型
精加工设备方面,卧式加工中心凭借良好的排屑性能和便于组成柔性生产线的优势,成为电驱壳体加工的主流选择。建议选用定位精度≤0.006mm、重复定位精度≤0.004mm的高刚性机床,主轴转速不低于12000r/min,并配备高压内冷系统。刀具方面,精镗孔推荐使用可转位精密镗刀或可调式金刚石镗刀,面铣加工宜采用密齿铝合金专用面铣刀(PCD材质),钻攻工序推荐使用内冷涂层硬质合金刀具。合理的刀具管理策略——包括刀具寿命监控与预调制度——可显著提升加工一致性。
四、精加工能力对电附件销售的价值赋能
讨论技术问题不能脱离商业场景。在新能源汽车电附件销售领域,电驱壳体及相关精加工件的销售正从单纯的产品交易向“技术方案输出”转型。精密加工能力对销售业务的价值体现在三个层面:
第一,品质背书效应。 具有稳定精加工能力的供应商,能够向客户提供完整的尺寸检测报告与过程能力分析(Cpk)数据;当Cpk≥1.33的工序稳定输出成为销售话术时,客户对产品一致性的信任度大幅提升。销售团队可以据此构建差异化卖点,在竞标中赢得品质溢价空间。
第二,协同开发黏性。 电驱壳体属于定制化程度极高的附件品类,客户往往需要供应商参与前期设计评审(DFM分析)。掌握精加工工艺边界的销售工程师能够准确判断客户设计的可制造性,在设计阶段即提出止口公差放宽、密封槽结构优化等建议。这种“技术型销售”模式显著提高了客户切换供应商的转换成本。
第三,售后服务延伸。 精加工数据的数字化归档可形成产品全生命周期质量追溯链。当客户端出现装配干涉或密封泄漏问题时,销售方可快速调取加工记录协助排查,将售后响应从“更换配件”升级为“根因分析”,从而增强客户黏性并带动附件品类的交叉销售。
五、质量检测与过程控制
完善的检测体系是精加工质量的保障。电驱壳体检测通常包括:三坐标测量仪完成孔位、面轮廓度等几何量检测;粗糙度仪检测密封面与轴承孔表面质量;气密性试验台验证水道与腔体的密封性能;清洁度检测确保残留颗粒物满足电机系统要求。在批量生产阶段,建议引入统计过程控制(SPC),对轴承孔直径、止口跳动等关键特性实施在线监控,及时预警刀具磨损或设备漂移。就销售环节而言,可向客户开放关键工序的SPC数据看板,使质量透明度成为销售谈判中的有力筹码。
六、技术发展趋势展望
面向电驱壳体精加工技术呈现几个值得关注的趋势。其一,一体化压铸技术推动壳体结构进一步集成,加工部位减少但精度要求更为集中;其二,干式切削与微量润滑(MQL)技术在铝合金加工中的应用逐步扩大,兼顾效率与环保;其三,数字孪生技术开始渗透工艺设计环节,通过虚拟调试缩短新品导入周期;其四,在线测量与自适应补偿系统的普及将使“加工—检测—补偿”闭环成为标配。对于电附件销售从业者而言,把握这些技术趋势意味着能够提前布局对应的附件品类(如高精度密封件、专用紧固件、检测工装等),在技术迭代窗口期抢占销售先机。
##
新能源汽车电驱壳体的精加工是一项涉及材料、装备、工艺与检测的系统工程,其技术难度贯穿从毛坯到成品的每一个环节。而对于电附件销售业务而言,精加工能力已不再是制造端的“后台参数”,而是销售前台的核心竞争力来源。技术底蕴与商业敏锐度的结合,正在塑造新能源汽车附件销售的新范式——以工艺确定性支撑品质承诺,以协同能力深化客户关系,以数据透明度赢得市场信任。唯有在技术与销售之间建立有效的价值传导机制,企业方能在新能源汽车产业链的激烈竞争中行稳致远。
如若转载,请注明出处:http://www.lanfengruhai.com/product/24.html
更新时间:2026-11-03 19:22:51